Jak działa drukarka 3D FDM i co można na niej drukować?
Drukarki 3D FDM, wykorzystujące technologię osadzania topionego materiału, stały się nieodłącznym elementem nowoczesnej produkcji i prototypowania. Dzięki precyzyjnemu nakładaniu cienkich warstw termoplastycznego filamentu, możliwe jest tworzenie skomplikowanych obiektów o różnorodnych kształtach i zastosowaniach. Od funkcjonalnych prototypów i części zamiennych, po unikalne dzieła sztuki i gadżety – możliwości są niemal nieograniczone. Zanurz się w fascynujący świat druku 3D i odkryj, jak ta technologia może zrewolucjonizować twoje projekty.
Głowica i stół roboczy – budowa drukarki FDM
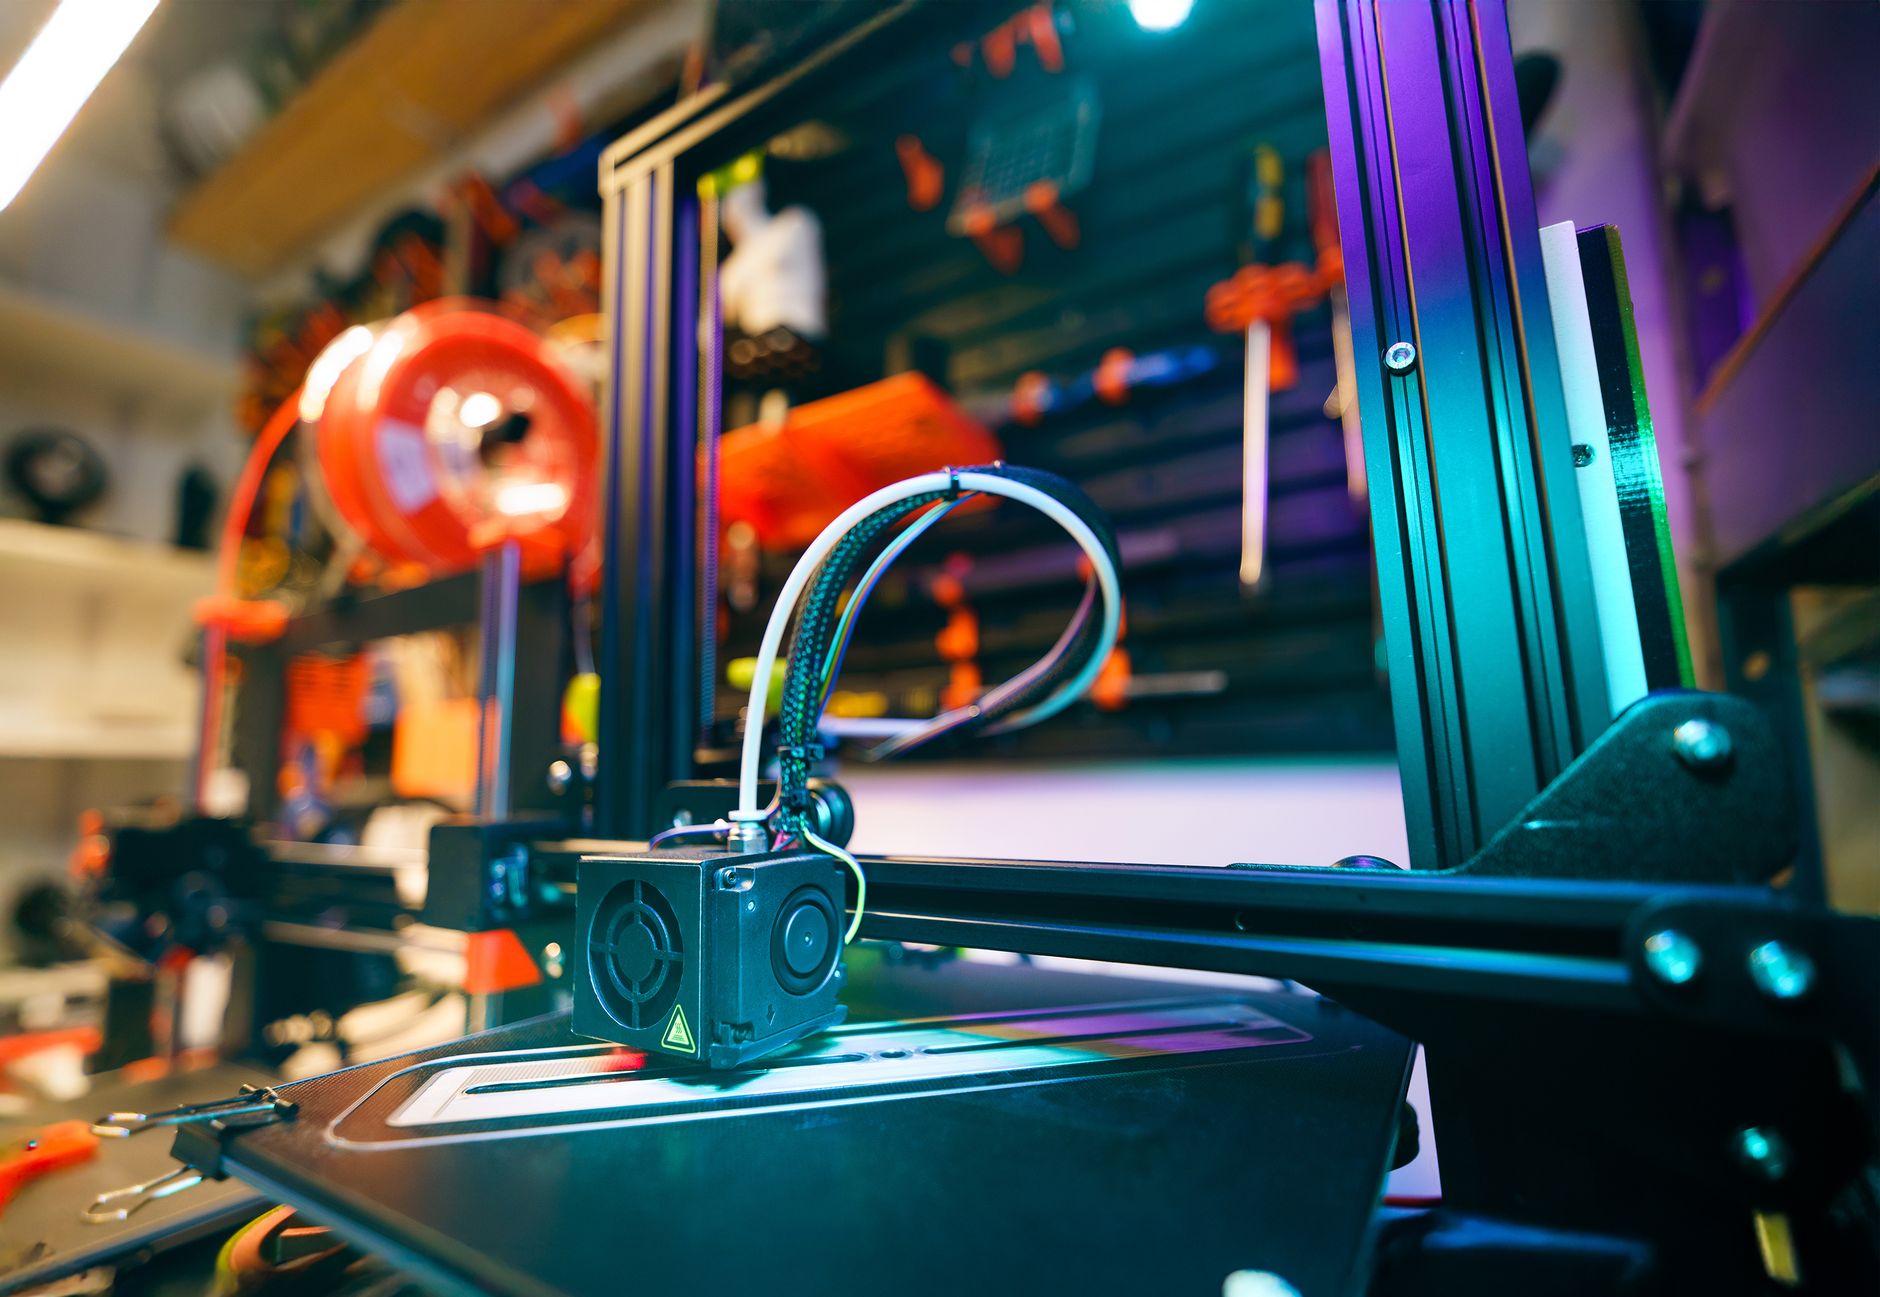
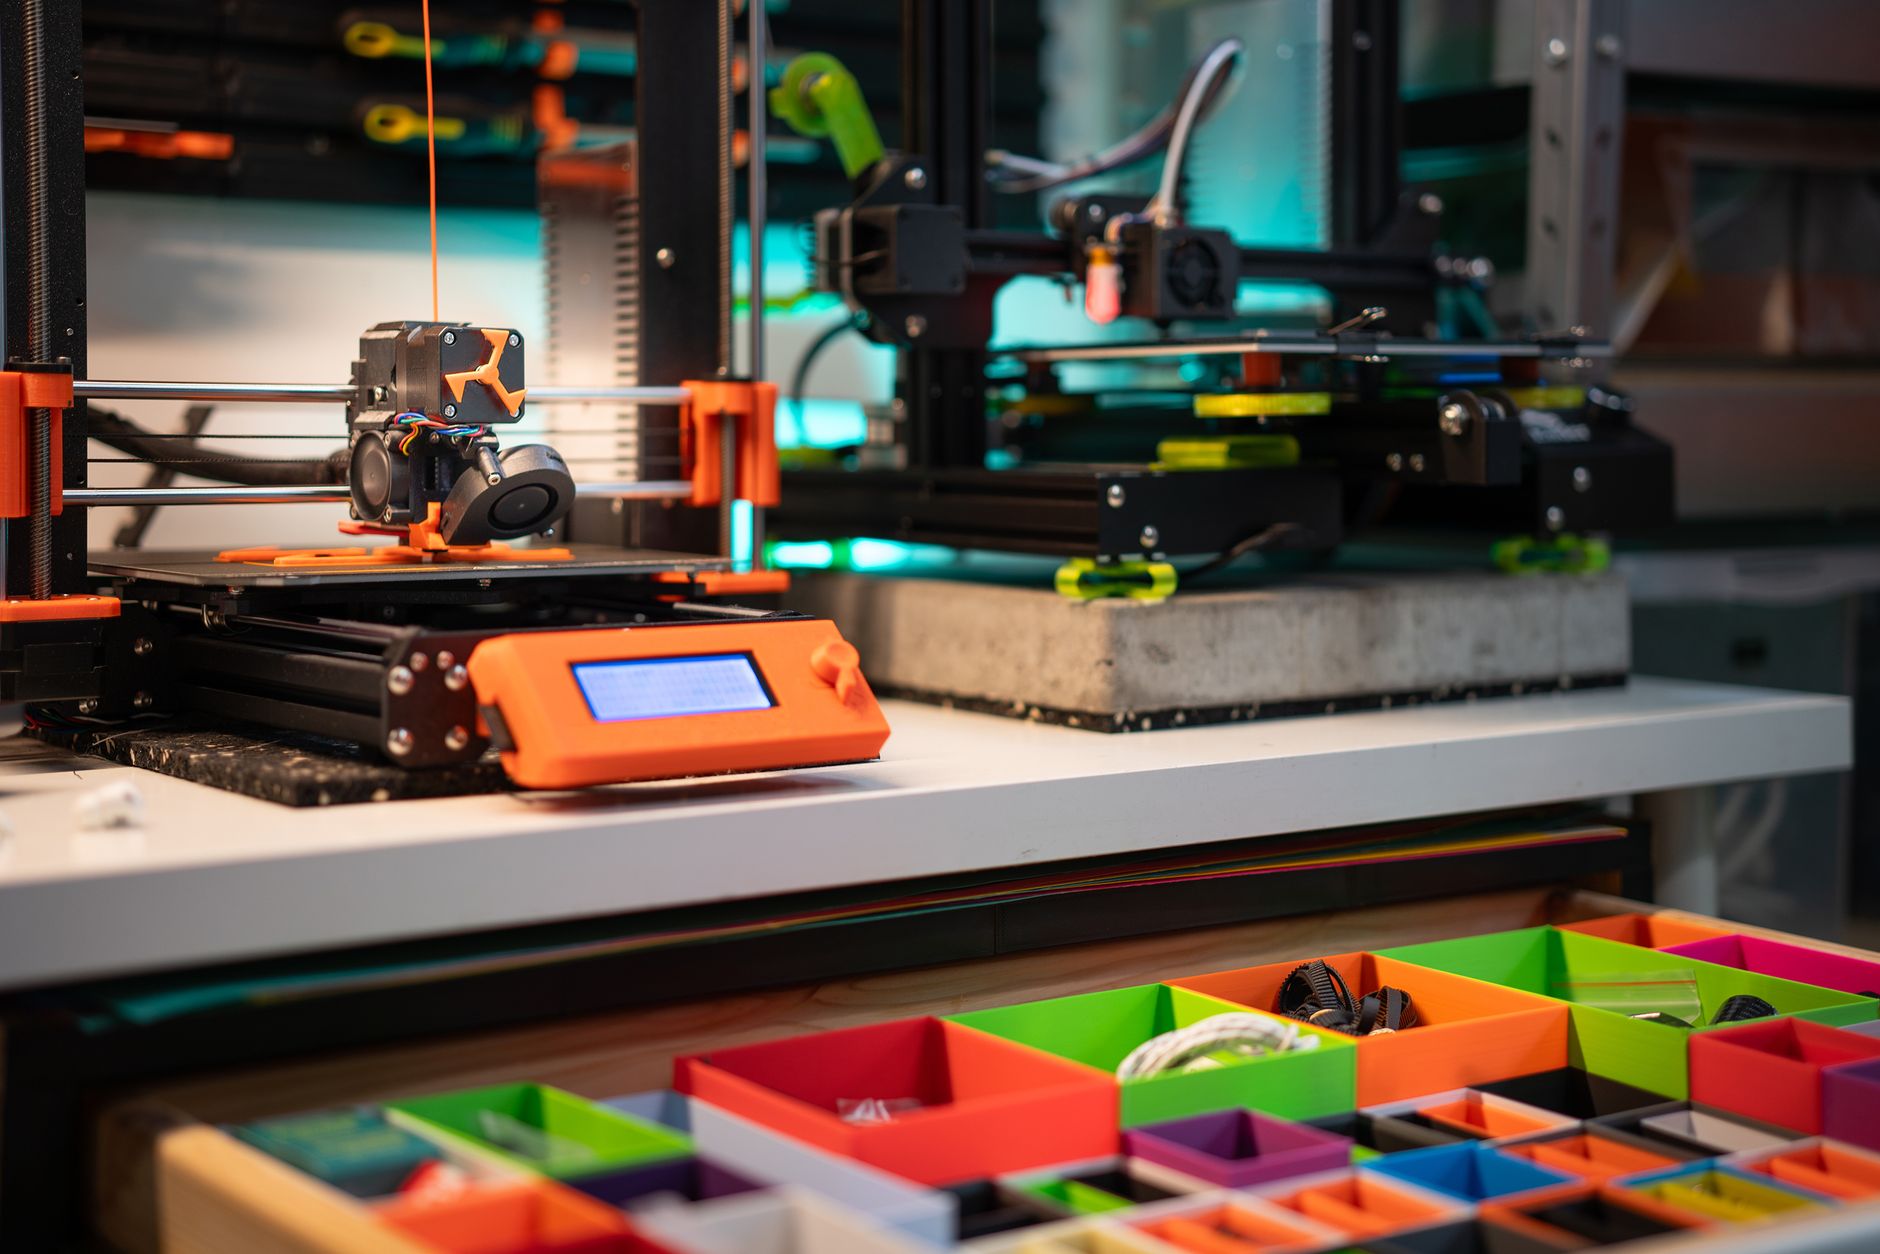
Drukarka 3D FDM, czyli Fused Deposition Modeling, działa na zasadzie nakładania warstw materiału. Kluczowym elementem jest głowica drukująca, która rozgrzewa filament i precyzyjnie nakłada go na stół roboczy. Głowica porusza się w osiach X, Y i Z, co pozwala na tworzenie trójwymiarowych obiektów.
Stół roboczy jest miejscem, na którym powstaje model. Jego powierzchnia musi być odpowiednio przygotowana, aby zapewnić dobrą adhezję pierwszej warstwy. Często stosuje się podgrzewane stoły, które pomagają zminimalizować problemy z odkształceniami materiału.
Ważnym elementem głowicy jest dysza, przez którą wypływa stopiony filament. Średnica dyszy wpływa na jakość wydruku oraz czas jego trwania. Standardowo używa się dysz o średnicy 0.4 mm, ale dostępne są także inne rozmiary.
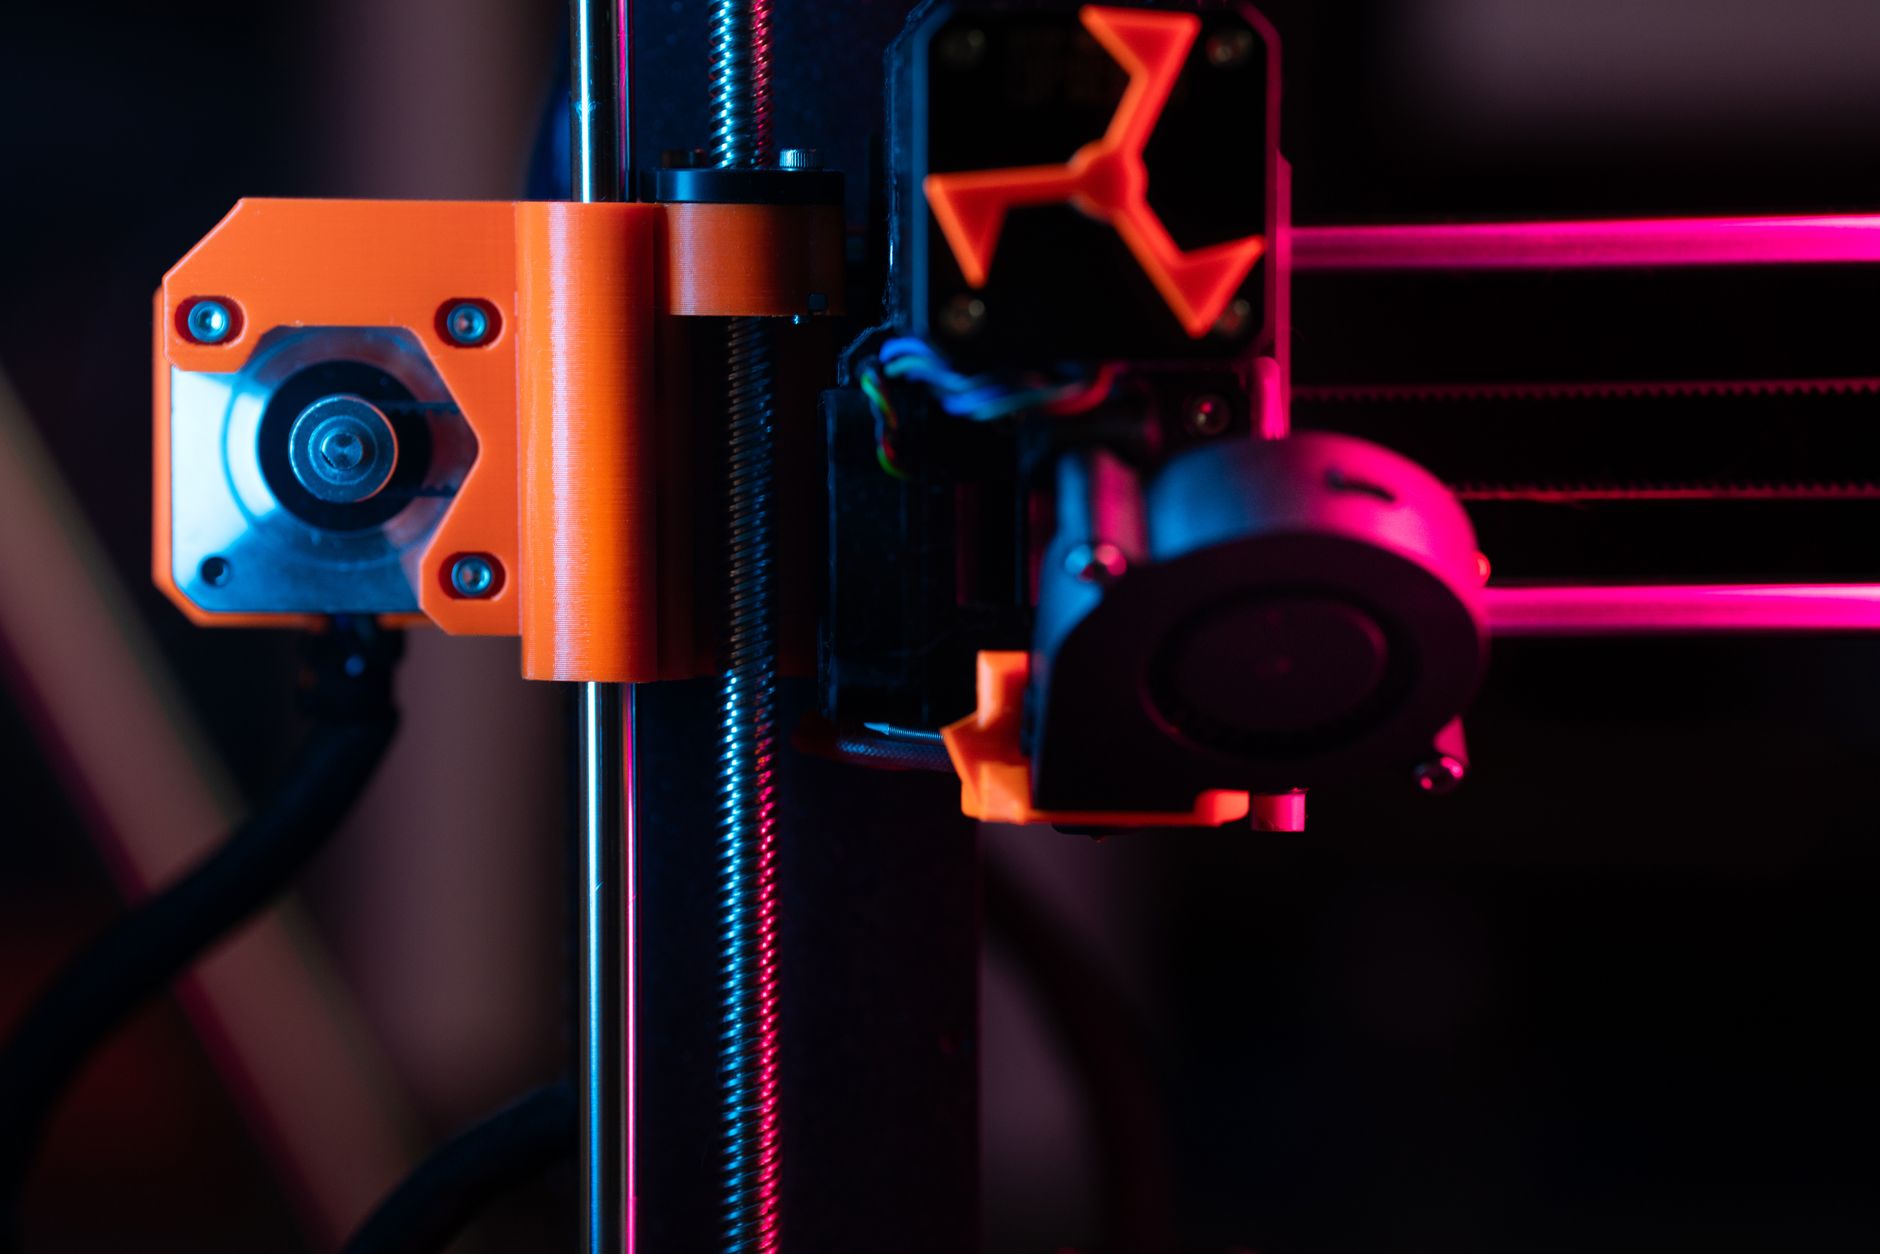
System prowadnic i pasków napędowych umożliwia precyzyjne przemieszczanie głowicy. To właśnie dzięki nim drukarka może tworzyć skomplikowane kształty z dużą dokładnością. Konserwacja tych elementów jest kluczowa dla utrzymania jakości wydruków.
Elektronika drukarki steruje ruchem głowicy oraz temperaturą dyszy i stołu. Odpowiednie oprogramowanie pozwala na kontrolę tych parametrów i dostosowanie ich do potrzeb konkretnego projektu. Ważne jest, aby regularnie aktualizować firmware drukarki.
Konstrukcja drukarki FDM może się różnić w zależności od modelu. Istnieją drukarki z zamkniętą komorą, które lepiej utrzymują temperaturę, oraz otwarte modele, które są bardziej dostępne dla użytkownika. Wybór zależy od indywidualnych potrzeb i preferencji.
Filament PLA, PETG, ABS – kiedy co używać
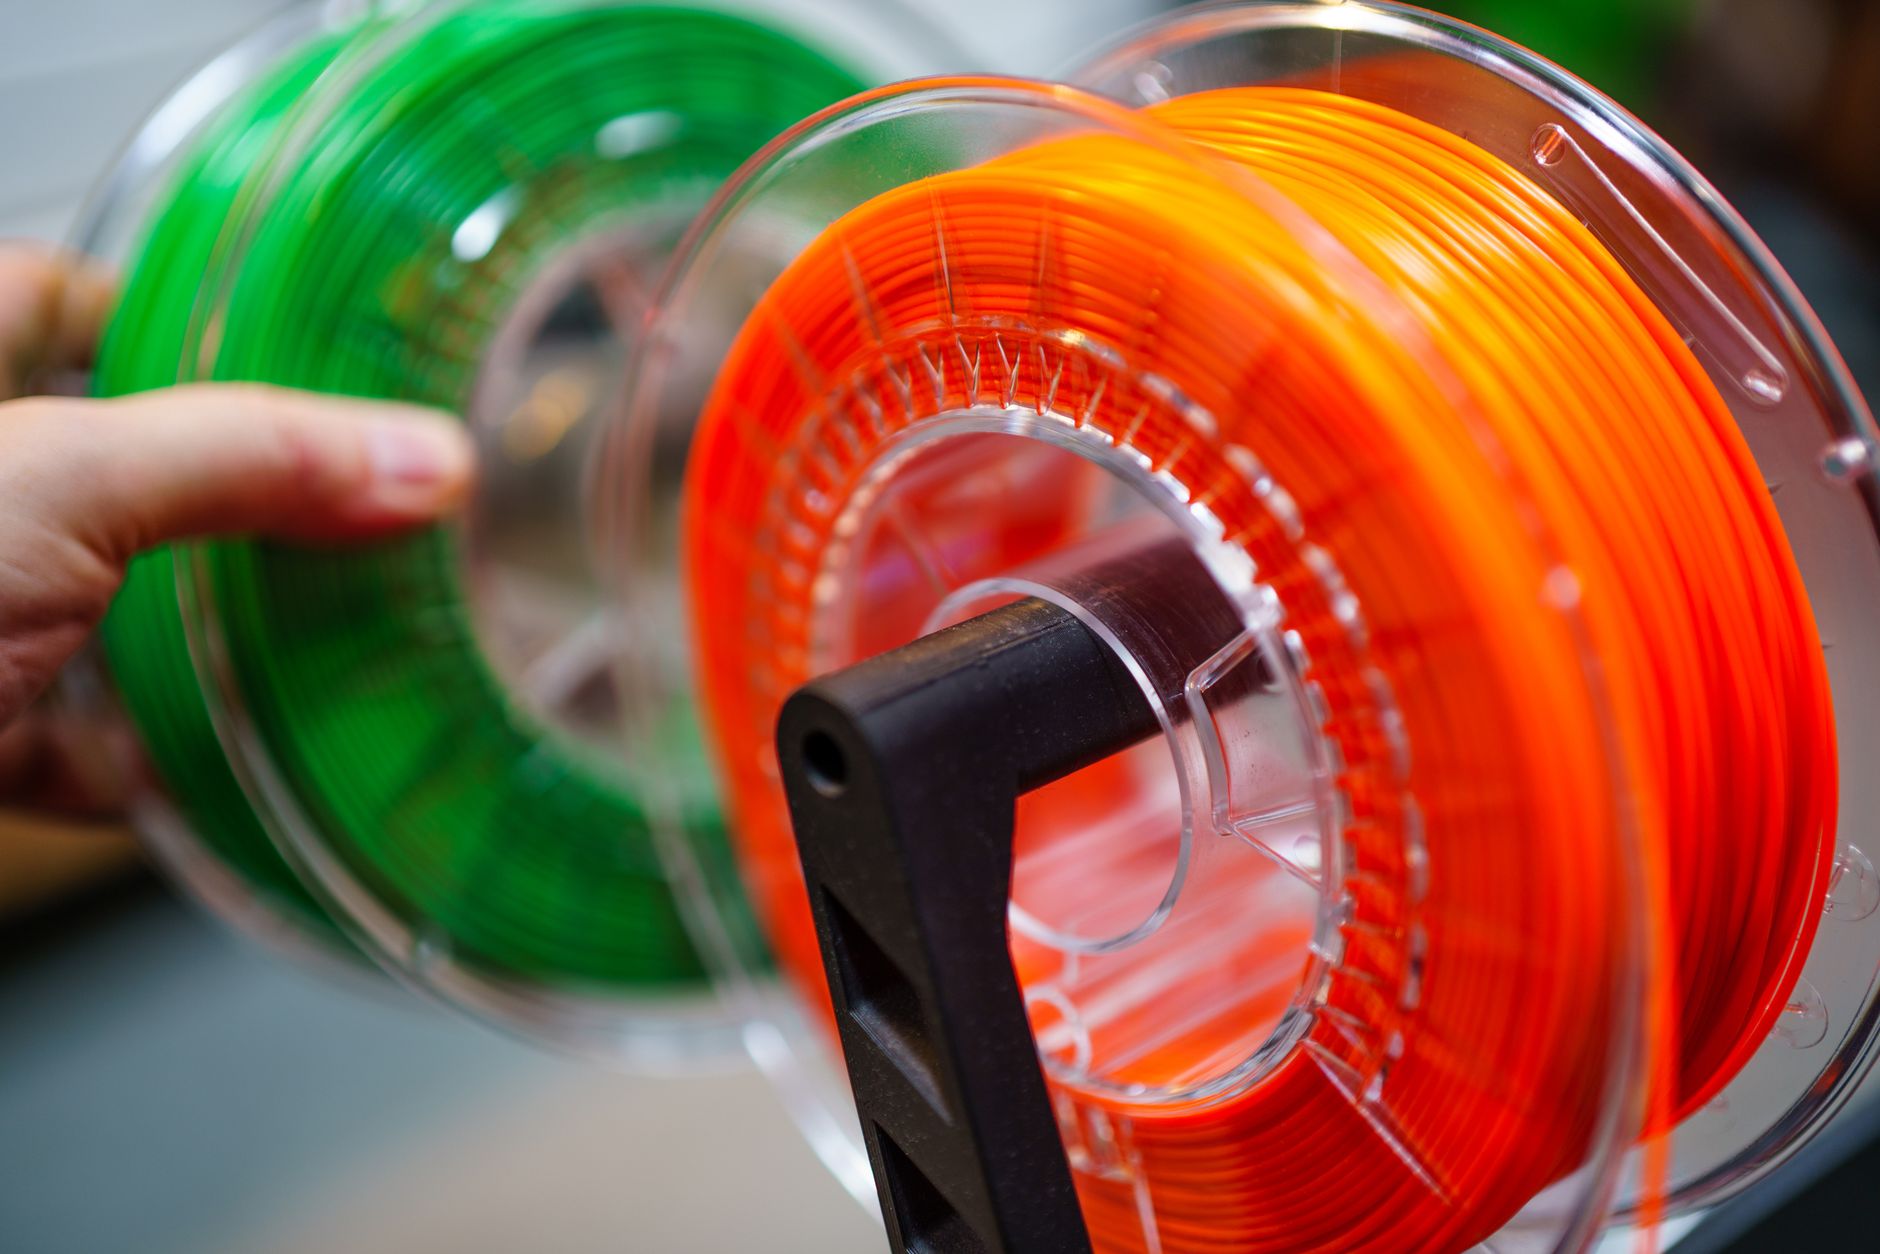
PLA (Polilaktyd) to najpopularniejszy filament używany w druku 3D. Jest biodegradowalny, łatwy w użyciu i dobrze sprawdza się w drukarkach bez podgrzewanego stołu. PLA jest idealny do tworzenia prototypów oraz dekoracji ze względu na swoje właściwości estetyczne.
PETG to filament łączący zalety PLA i ABS. Jest bardziej wytrzymały niż PLA, a jednocześnie mniej podatny na odkształcenia niż ABS. PETG jest odporny na wilgoć i chemikalia, co czyni go doskonałym wyborem do produkcji funkcjonalnych części.
ABS (Acrylonitrile Butadiene Styrene) jest znany z wytrzymałości i odporności na wysokie temperatury. Ze względu na skłonność do skurczu i odkształceń podczas chłodzenia, ABS wymaga podgrzewanego stołu oraz zamkniętej komory drukarki. Jest idealny do produkcji elementów technicznych.
Wybór filamentu zależy od wymagań projektu. Jeśli potrzebujesz trwałego i odpornego na temperatury materiału, ABS będzie odpowiedni. Dla projektów estetycznych i łatwych w druku lepszym wyborem będzie PLA.
PETG jest kompromisem między PLA a ABS, oferując dobrą wytrzymałość i łatwość druku. Jest to świetny wybór dla użytkowników, którzy potrzebują funkcjonalnych wydruków o wysokiej jakości.
Warto również zwrócić uwagę na specjalistyczne filamenty, takie jak nylon czy TPU, które oferują dodatkowe właściwości, takie jak elastyczność czy odporność na ścieranie. Wybór odpowiedniego materiału powinien być dostosowany do specyficznych potrzeb projektu.
Slicer – jak przygotować model do druku
Slicer to oprogramowanie, które przekształca model 3D w instrukcje dla drukarki. Proces ten obejmuje podział modelu na warstwy oraz określenie ścieżki ruchu głowicy. Slicer pozwala również na dostosowanie parametrów takich jak wysokość warstwy czy prędkość druku.
Przygotowanie modelu zaczyna się od zaimportowania pliku STL do slicera. Następnie można ustawić orientację modelu oraz dodać podpory, jeśli są potrzebne. Poprawna orientacja ma kluczowe znaczenie dla jakości końcowego wydruku.
Slicer umożliwia także dostosowanie gęstości wypełnienia modelu. Większe wypełnienie zwiększa wytrzymałość wydruku, ale jednocześnie wydłuża czas druku i zużycie materiału. Optymalny wybór zależy od przeznaczenia wydruku.
Jednym z ważniejszych ustawień jest wysokość warstwy. Mniejsze wartości zapewniają wyższą jakość powierzchni, ale wydłużają czas druku. Dla większości projektów standardowa wysokość warstwy wynosi 0.2 mm.
Slicer oferuje także możliwość dodania podpór dla modeli z przewieszającymi się elementami. Dzięki nim można uniknąć problemów z opadaniem materiału podczas druku. Po zakończeniu druku podpory można łatwo usunąć.
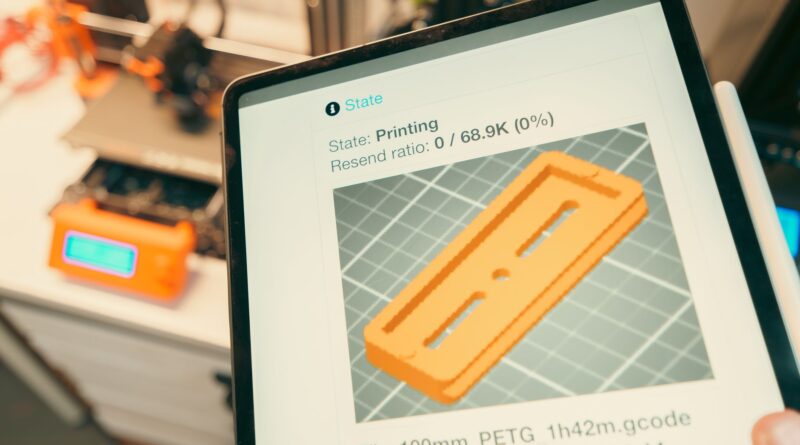
Po skonfigurowaniu wszystkich parametrów slicer generuje plik G-code, który zawiera instrukcje dla drukarki 3D. Plik ten można przesłać do drukarki za pomocą karty SD lub bezprzewodowo, w zależności od modelu urządzenia.
Parametry wydruku – layer height, infill, speed
Jednym z kluczowych parametrów druku 3D jest wysokość warstwy. Wysokość warstwy wpływa na jakość powierzchni oraz czas druku. Mniejsze wartości (np. 0.1 mm) zapewniają gładką powierzchnię, ale zwiększają czas potrzebny na zakończenie wydruku.
Kolejnym ważnym parametrem jest wypełnienie (infill). Wypełnienie określa gęstość wnętrza modelu i ma wpływ na jego wytrzymałość oraz wagę. Dla elementów dekoracyjnych wystarczy niskie wypełnienie (10-20%), natomiast dla części funkcjonalnych zaleca się wyższe wartości (40-100%).
Prędkość druku to parametr określający tempo poruszania się głowicy podczas nakładania materiału. Wyższa prędkość skraca czas druku, ale może pogorszyć jakość powierzchni i dokładność wymiarową modelu.
Temperatura dyszy to kolejny istotny parametr wpływający na jakość wydruku. Różne filamenty wymagają różnych temperatur topnienia; na przykład PLA zazwyczaj wymaga około 200°C, podczas gdy ABS potrzebuje około 230°C.
Dla optymalizacji czasu druku można zmieniać prędkość oraz wysokość warstwy w różnych częściach modelu. Na przykład pierwsze warstwy mogą być drukowane wolniej dla lepszej adhezji, a kolejne szybciej dla skrócenia czasu całkowitego procesu.
Warto także eksperymentować z innymi parametrami slicera, takimi jak szerokość linii czy liczba ścianek zewnętrznych. Dostosowanie tych ustawień pozwala na uzyskanie najlepszych rezultatów w zależności od specyfiki projektu.
Typowe problemy – warping, stringing, layer adhesion
Warping, czyli odkształcanie się dolnych warstw wydruku, to jeden z najczęstszych problemów w druku 3D FDM. Wynika on z nierównomiernego chłodzenia materiału i może być zredukowany przez stosowanie podgrzewanego stołu oraz odpowiedniego kleju lub taśmy maskującej.
Stringing, znany także jako „nitkowanie”, to efekt pojawiania się cienkich włókien między różnymi częściami modelu. Problem ten można zminimalizować poprzez optymalizację ustawień retrakcji w slicerze oraz kontrolę temperatury dyszy.
Niedostateczna adhezja warstw może prowadzić do rozwarstwienia modelu podczas druku lub po jego zakończeniu. Aby temu zapobiec, należy zadbać o odpowiednią temperaturę dyszy oraz prędkość druku dostosowaną do używanego filamentu.
Zbyt wysoka prędkość druku może prowadzić do niedokładności wymiarowych oraz problemów z adhezją międzywarstwową. Dlatego warto eksperymentować z różnymi ustawieniami prędkości dla uzyskania optymalnych rezultatów.
Czasami problemem mogą być również nieodpowiednio dobrane ustawienia chłodzenia modelu podczas druku. Zbyt intensywne chłodzenie może prowadzić do problemów z adhezją warstwową, szczególnie przy użyciu materiałów takich jak ABS.
Aby uniknąć problemów związanych z warpingiem czy stringingiem, warto regularnie konserwować drukarkę oraz monitorować jej stan techniczny. Czystość dyszy oraz prawidłowe napięcie pasków napędowych mają kluczowe znaczenie dla jakości wydruków.
Post-processing – szlifowanie i malowanie wydruków
Po zakończeniu druku 3D warto poświęcić czas na post-processing, aby poprawić wygląd i funkcjonalność modelu. Jednym z podstawowych etapów jest szlifowanie powierzchni wydruku, co pozwala usunąć drobne niedoskonałości i wygładzić powierzchnię.
Szlifowanie najlepiej rozpocząć od papieru ściernego o większej ziarnistości (np. 120), a następnie stopniowo przechodzić do drobniejszego (np. 400). Dla osiągnięcia idealnej gładkości można zakończyć proces używając papieru wodnego o ziarnistości 1000 lub wyższej.
Malowanie to kolejny krok w post-processingu, który pozwala nadać modelowi estetyczny wygląd oraz ochronić go przed czynnikami zewnętrznymi. Przed malowaniem warto zastosować podkład gruntujący, który zwiększa przyczepność farby do powierzchni.
Dla uzyskania równomiernego pokrycia farbą najlepiej stosować farby w sprayu lub aerografy. Malowanie powinno odbywać się w dobrze wentylowanym pomieszczeniu przy zachowaniu odpowiednich środków ochrony osobistej.
Często stosowanym zabiegiem jest również wygładzanie chemiczne, szczególnie w przypadku modeli wykonanych z ABS-u. Proces ten polega na ekspozycji modelu na opary acetonu, co pozwala uzyskać błyszczącą powierzchnię bez widocznych linii warstwowych.
Niezależnie od wybranej metody post-processingu ważne jest zachowanie cierpliwości i precyzji podczas pracy nad modelem. Odpowiednio przygotowany wydruk może stać się nie tylko funkcjonalnym przedmiotem, ale także prawdziwym dziełem sztuki.
Jak wybrać pierwszą drukarkę 3D
Wybór pierwszej drukarki 3D może być wyzwaniem ze względu na szeroki wachlarz dostępnych modeli i funkcji. Przede wszystkim warto określić swoje potrzeby i oczekiwania. Jeśli planujesz drukować głównie dekoracje lub prototypy, wystarczy prostszy model FDM o mniejszych wymiarach roboczych.
Dla osób chcących eksperymentować z różnymi materiałami ważna będzie kompatybilność drukarki z różnymi rodzajami filamentów oraz obecność podgrzewanego stołu roboczego. Drukarki z zamkniętą komorą lepiej radzą sobie z materiałami wymagającymi stabilnej temperatury otoczenia.
Kolejnym aspektem do rozważenia jest baza użytkowników danego modelu oraz dostępność wsparcia technicznego i społecznościowego. Popularne modele często mają bogatą dokumentację oraz liczne fora internetowe pełne porad i wskazówek dotyczących obsługi i konserwacji urządzenia.
Cena to oczywiście ważny czynnik przy wyborze drukarki 3D. Na rynku dostępne są modele w różnych przedziałach cenowych – od tanich urządzeń dla początkujących po zaawansowane maszyny przemysłowe o wysokiej precyzji i dużych możliwościach produkcyjnych.
Dla osób rozpoczynających przygodę z drukiem 3D polecane są zestawy DIY (do it yourself), które pozwalają lepiej poznać konstrukcję urządzenia oraz zasadę jego działania podczas samodzielnego montażu. Tego typu rozwiązania często są tańsze od gotowych modeli fabrycznych.
Zanim zdecydujesz się na zakup konkretnego modelu, warto przeanalizować recenzje użytkowników oraz obejrzeć testy porównawcze dostępne w internecie. Dzięki temu będziesz mógł dokonać świadomego wyboru dostosowanego do swoich indywidualnych potrzeb i oczekiwań.